


Desmitificant el rotomoldeig: com el procés transforma el plàstic


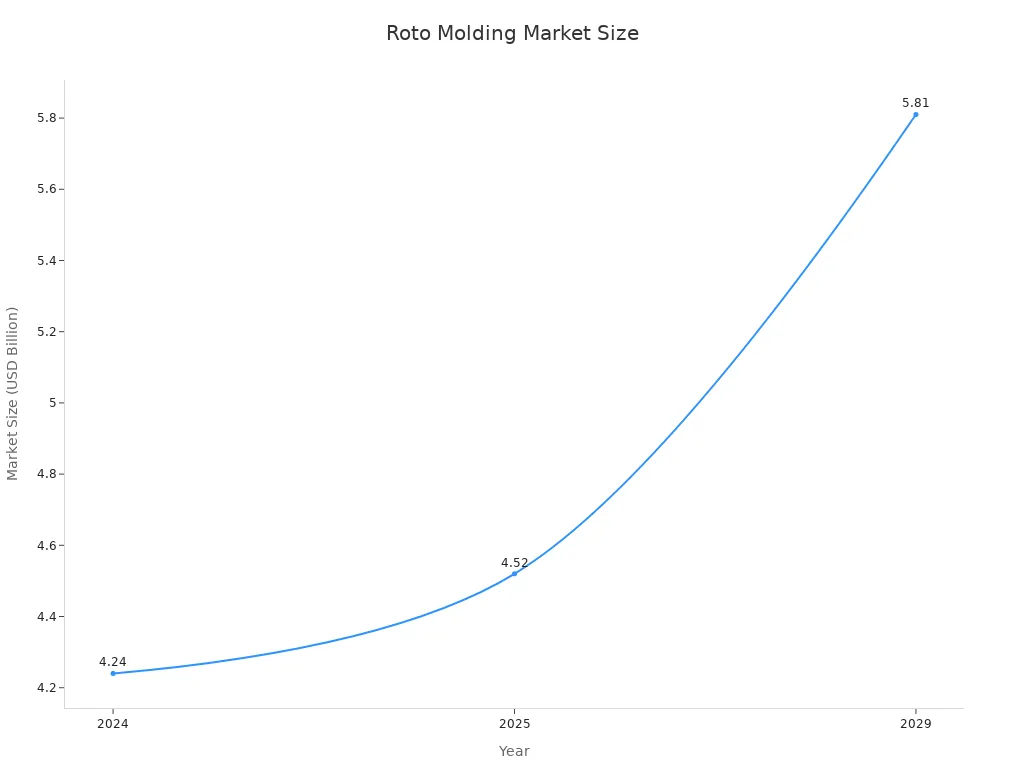
Moldeig crea productes de plàstic buits i sense costures. Utilitza calor i rotació biaxial per distribuir uniformement el plàstic fos. Aquest procés forma un gruix de paret uniforme sense pressió externa. El mercat del rotomoldeig mostra un creixement significatiu. Els experts projecten que el mercat creixerà a una taxa de creixement anual composta (CAGR) del 5,9% del 2023 al 2031. La mida del mercat també està augmentant:
Conclusions clau
- El rotoemmotllament fabrica productes de plàstic buits i resistents. Utilitza calor i un motlle giratori per crear articles sense costures.
- Aquest mètode ofereix costos de motlle baixos i permet molts dissenys de productesÉs bo per fabricar articles duradors com ara tancs i contenidors.
- El el procés triga més que altres mètodes. També consumeix molta energia i necessita materials plàstics específics.
El procés de rotomoldeig: una guia pas a pas
Càrrega del motlle amb pols de plàstic
El llac Procés de modelat comença ambpreparació del motlleEls treballadors netegen acuradament el motlle per assegurar-se que cap contaminant no afecti el producte final. A continuació, carreguen una quantitat específica de material plàstic, generalment en forma de pols, en una meitat del motlle. El tipus i la quantitat de plàstic depenen de la mida del producte i de les propietats desitjades. Els operadors mesuren amb precisió la pols per aconseguir el gruix de paret correcte. Després de carregar-lo, tanquen el motlle de manera segura.
Escalfament i rotació biaxial en rotomoldeig
A continuació, el motlle tancat es trasllada a un forn gran. El forn es preescalfa a temperatures entre 500° F i 700° FLa temperatura específica dins d'aquest rang depèn del tipus de polímer utilitzat. Per exemple, el polietilè requereix una temperatura diferent de la del niló. A mesura que el motlle s'escalfa, comença a girar simultàniament sobre dos eixos perpendiculars. Aquesta rotació biaxial garanteix que la pols de plàstic caigui i recobri les superfícies interiors del motlle de manera uniforme. Les baixes velocitats de rotació, que generalment oscil·len entre de 4 a 20 rpm, permeten que el plàstic es fongui i s'adhereixi suaument a les parets del motlle. Aquest moviment continu evita que el plàstic s'acumuli en una zona, creant un gruix de paret uniforme a tot el producte.
Refredament del motlle i la peça
Després que el plàstic s'hagi fos completament i recobri el motlle, aquest es mou del forn a una estació de refredament. Aquí, el motlle continua la seva rotació biaxial mentre es refreda. El refredament es pot produir mitjançant diversos mètodes, com ara aire, polvorització d'aigua o una combinació d'ambdós. Per a un refrigeració més uniforme i de més qualitat procés, els fabricants sovint recomanen agulles tèrmiques.
- Els pins tèrmics són petits intercanviadors de calor de tubs de calor.
- Utilitzen tecnologia senzilla per proporcionar refrigeració en zones abans inaccessibles a la refrigeració per aigua.
- Els pins tèrmics permeten una distribució més uniforme, cosa que porta a un producte de més qualitat. Aquest refredament controlat solidifica el plàstic en la forma desitjada.
Desemmotllament del producte acabat
Un cop la peça es refreda i solidifica, els treballadors obren el motlle i treuen el producte plàstic acabat. Aquest pas requereix cura, especialment per a dissenys complexos. Per garantir un desemmotllament fàcil d'una peça, és essencial... incorporar angles d'esborranyAixò és particularment crític per a motlles de fosa, on el patró seria difícil o impossible d'extreure de la sorra sense ell. Generalment, sempre és recomanable incloure angles d'esborrany generosos sempre que el disseny de la peça ho permeti. Diverses consideracions de disseny ajuden amb el desemmotllament:
- Angles d'esborranyIncorporeu lleugeres conicitats a les parets verticals. Això facilita l'extracció i protegeix tant la peça com el motlle. Això és crucial on el material es contrau contra el motlle, evitant que s'enganxi i s'embolici. Les directrius clau inclouen l'aplicació d'un esborrany perpendicular a la línia de separació, l'ús d'un esborrany més gran per a cavitats més profundes o superfícies texturitzades i la garantia de la consistència en característiques similars.
- Cantonades radiadesAfegiu radis generosos tant a les cantonades interiors com a les exteriors. Les cantonades afilades poden provocar parets primes, porositat o forats de buf a les cantonades interiors. També poden causar parets gruixudes o ponts a les cantonades exteriors. Els radis permeten que la resina es distribueixi uniformement, creant peces més resistents, reduint la concentració d'estrès i millorant l'aspecte. Els angles mínims de cantonada recomanats varien segons la resina: Polietilè i PVC: 30°, Niló: 20°, Policarbonat: 45°.
- Línies de separacióDissenyeu el producte tenint en compte com s'obrirà i es tancarà el motlle. Els motlles de dues peces solen ser més econòmics i requereixen menys manteniment. Eviteu col·locar línies de separació en cantonades afilades o vores de ganivet; afegiu sempre un radi. A més, eviteu línies de separació verticals. Per a motlles de diverses peces, dissenyeu-los per utilitzar sistemes de corredissa o frontissa per guiar l'obertura i el tancament. Això redueix els danys a la línia de separació i facilita el rendiment de l'operador.
- RetraccióDiferents resines tenen taxes de contracció variables (per exemple, .007, .025, .030, .035 polzades/polzades). Els motlles d'alumini fos també es contrauen (0,011 polzades/polzada). El procés de modelat, les zones restringides i el tipus de desemmotllament o recobriment poden influir en la contracció. Quan es crea una forma rodona, es recomana separar al voltant de la circumferència en lloc de transversalment. Una línia de separació transversal pot restringir la contracció del material i fer que la peça s'allargui.
Avantatges i aplicacions del rotomoldeig

Beneficis únics del rotomoldeig
El rotomoldeig ofereix moltes avantatges clars sobre altres mètodes de fabricació de plàstic. Aquest procés destaca per a volums de producció més baixos. Per exemple, sovint és millor per fer menys de 3.000 peces de producte cada anyOfereix una gran llibertat de disseny. Els fabricants poden crear formes complexes i característiques intricades. Sovint això no és possible amb altres mètodes com el bufat.
Els costos d'utillatge per al rotomoldeig també són molt més baixos. Els motlles poden ser una dècima part del cost dels que s'utilitzen en el modelat per bufatAixò el fa bo per a petites produccions o quan els dissenys canvien sovint. Els productes fets amb rotomoldeig són molt duradors i resistents. Tenen una construcció sense costures. Això elimina els punts febles i fa que el producte sigui més resistent.
El procés ofereix una gran flexibilitat. Pot produir peces de qualsevol forma o mida. També pot incloure diverses característiques per millorar el funcionament del producte. El rotoemmotllament crea productes d'alta qualitat. També utilitza menys material, cosa que significa menys residus. Els productes són robustos, duradors i estables. Tenen un bon rendiment fins i tot a temperatures extremes. Tenen una resistència més alta que els productes fabricats per bufat o injecció. Rarament mostren defectes estructurals.
Els costos d'instal·lació inicials són més baixos. El procés no necessita motlles cars ni altres equips. Això es tradueix en un cost per peça més baix. Moldeig rotatiu no utilitza pressions ni temperatures extremadament altesAixò simplifica la fabricació de motlles i redueix els costos. Els productes rotomoldejats necessiten menys manteniment. Resisteixen bé a la intempèrie. Això significa costos de reparació més baixos i una vida útil més llarga del producte. També són més resistents als impactes i tenen superfícies més llises.
El rotoemmotllament és molt bo per a dissenys complexos. Aquests dissenys poden necessitar insercions, gràfics o travessers per a més resistència. Pot crear parets més gruixudes que els productes emmotllats per bufat. Aquest procés és adequat per a projectes detallats. Alguns exemples inclouen mobles d'interior i exterior, velers lleugers, tancs i bolards. Fabrica productes més forts i duradors amb parets més gruixudes. Funciona per a totes les mides, des de petits envasos d'1 litre fins a grans velers de 7 metres.
Materials ideals per al rotomoldeig
Polietilè (PE) és el material més comú utilitzat en el rotomoldeig. Representa 84% del mercatEls fabricants utilitzen diferents tipus de polietilè per a diverses necessitats. El polietilè lineal de baixa densitat (LLDPE) és molt comú. Funciona per a moltes aplicacions. El polietilè d'alta densitat (HDPE) proporciona una major rigidesa, duresa superficial i tenacitat. També ofereix una major resistència química. El polietilè reticulat (XLPE) es torna molt més fort durant el modelat. Té una millor resistència a l'impacte, resistència dúctil i una resistència millorada a les esquerdes per tensió ambiental.
Altres materials també funcionen per al rotomoldeig. Aquests inclouen polipropilè, niló, clorur de polivinil, polièsters i policarbonat. Junts, aquests materials representen aproximadament el 15% del mercat.
| Polímer | Quota de mercat |
|---|---|
| Polietilè | 84% |
| Policarbonat | |
| Niló | |
| Clorur de polivinil | |
| Polièsters | |
| Polipropilè | 15% (combinat) |
El polietilè és ideal per al rotomoldeig a causa de les seves múltiples propietats. És versàtil, durador i rendible. El LLDPE ofereix una excel·lent resistència a l'impacte i flexibilitat. El MDPE proporciona un bon equilibri entre rigidesa i resistènciaEl HDPE ofereix una alta rigidesa, resistència i resistència química. El LDPE és lleuger i flexibleEl XLPE afegeix duresa, resistència a l'esquinçament i tolerància a la calor.
Polietilè resisteix la majoria de productes químics, inclosos àcids i àlcalisTambé resisteix la radiació UV, cosa que el fa adequat per a ús a l'aire lliure. Els fabricants el poden modelar fàcilment en formes complexes. Té bones característiques de flux. Això permet que la resina fosa flueixi sense pressió. Forma peces sense bombolles. També té una àmplia finestra de processament. Ofereix excel·lent resistència a l'impacte a baixa temperatura i bones propietats de càrrega. Els graus UV proporcionen una bona estabilitat per a aplicacions a l'aire lliure. És compatible amb additius i pigments per a colors i propietats personalitzades.
Productes comuns fabricats amb rotomoldeig
El rotomoldeig crea un àmplia gamma de productesen moltes indústries. Fabrica diversos contenidors. Aquests inclouen caixes refrigerades, bidons, barrils, contenidors d'enviament i a granel Plàstic Ccontenidors.
El procés és excel·lent per a la fabricació de dipòsits. Els fabricants produeixen dipòsits d'aigua, productes químics, aigües residuals, combustible, fosses sèptiques i de tractament d'aigua. Alguns d'aquests dipòsits poden contenir fins a 50.000 litres.
En entorns industrials, el rotomoldeig fabrica unitats de reciclatge, carcasses de bufadors i sistemes de filtració d'aigua. També crea grans recipients de plàstic, tancs d'emmagatzematge, contenidors d'escombraries de grans dimensions i contenidors buits per a la logística. També són habituals les carcasses protectores i les carcasses industrials personalitzades.
Per al transport, el rotomoldeig produeix dipòsits de combustible dièsel, quadres de comandament de tractors, passos de roda i panells d'instruments. També fabrica conductes, carrets de supermercat, dispositius de mobilitat, cons de plàstic, i senyals de trànsit. Barreres de trànsit són una altra aplicació habitual.
La manipulació de materials es beneficia del rotomoldeig. Crea caixes, palets, caixes frigorífiques, contenidors d'enviament, papereres, carros de serveis i subministraments d'embalatge. Els contenidors a granel i els bidons de materials perillosos també es fabriquen d'aquesta manera.
El camp mèdic utilitza productes rotomoldejats. Aquests inclouen lliteres, carcasses per a mostres mèdiques, màscares d'oxigen facials i maletes per a paramèdics. També són habituals els contenidors estèrils, les carcasses per a equips de diagnòstic i les caixes de transport.
En l'agricultura, el rotomoldeig fabrica dipòsits d'aigua i productes químics, menjadores per al bestiar i contenidors de pesticides. També produeix eines agrícoles robustes i dipòsits eficients per al transport de líquids agrícoles.
La construcció utilitza elements rotomodelats com ara lavabos, banyeres, blocs d'aïllament tèrmic, revestiments de clavegueres i fosses sèptiques. La indústria química utilitza contenidors sense costures per a productes químics. Aquests garanteixen la seguretat i eviten fuites. Els sistemes d'aigua i sanejament utilitzen dipòsits d'emmagatzematge d'aigua duradors.
Aquest procés és versàtil. Crea molts productes essencials per a la vida quotidiana i la indústria.
Limitacions i consideracions per al rotomoldeig
Comprensió de les restriccions de temps de cicle
El rotomoldeig té certes limitacions. Un factor important és el temps de cicle. Un cicle mitjà dura entre 20 minuts i 90 minutsEl cicle de producció total pot durar des de De 20 minuts a diverses horesAquesta durada depèn de la mida i gruix de la peçaPer exemple, un producte gruixut i gran requereix més temps. Aquest procés generalment té temps de cicle més llargs en comparació amb altres mètodesEl modelat per bufat sovint acaba una peça menys d'un minutEl modelat per injecció completa les peces en segons a minutsEl rotomoldeig sol trigar 30 minuts o més per a una sola peça.
Reptes de la selecció de materials
L'elecció del material adequat presenta un altre repte. Només les resines amb bona estabilitat tèrmica són àmpliament utilitzablesEl polietilè és una opció habitual. Els materials han de resistir l'oxidació quan s'exposen a altes temperatures. També necessiten una bona estabilitat tèrmica per evitar canvis estructurals durant l'escalfament repetit. La resina fosa ha de fluir fàcilment sota la gravetat i la rotació biaxial. Això garanteix un gruix uniforme de la paret. L'ús de plàstics reciclats també crea dificultats. Els materials reciclats sovint contenen impureses. Aquests les impureses poden danyar els equips o debilitar el producte finalEls cicles d'escalfament repetits degraden els plàstics reciclats. Això redueix la seva resistència i resistència a l'impacte.
Implicacions de costos del rotomoldeig
L'estructura de costos del rotomoldeig també requereix consideració. Tot i que els costos d'utillatge són significativament més baixos que els del modelat per injecció, els costos operatius poden ser elevats. El rotomoldeig és un procés intensiu d'energiaLa fase d'escalfament consumeix la major part de l'energia. Sovint es depèn de cremadors de gas, cosa que contribueix a les emissions de CO2 i als costos volàtils dels combustibles. Les màquines ineficients augmenten les despeses operatives. Els sistemes d'aïllament innovadors poden ajudar a reduir el consum de gasEl consum d'energia afecta directament elcost per minutde producció.
El rotomoldeig es presenta com a procés versàtilProdueix de manera consistent productes de plàstic buits i duradors. El seu cicle únic sense pressió crea peces complexes i sense costures amb un gruix de paret uniforme. Aquest mètode és ideal per a aplicacions que exigeixen tant resistència com una flexibilitat de disseny significativa.
Preguntes freqüents
Com es crea el procés peces buides?
El procés utilitza calor i rotació biaxial. La pols de plàstic es fon i recobreix l'interior d'un motlle giratori. Això forma un producte buit i sense costures sense pressió externa.
Quins són els principals avantatges d'aquest mètode de fabricació?
Aquest mètode ofereix costos d'utillatge baixos i una gran llibertat de disseny. Produeix productes duradors i sense costures amb un gruix de paret uniforme. Les peces són resistents i resisteixen bé els impactes.
Quins materials funcionen millor per a aquesta tècnica?
El polietilè és el material més comú. Se n'utilitzen diferents tipus com LLDPE, HDPE i XLPE. Altres materials inclouen polipropilè, niló i PVC.